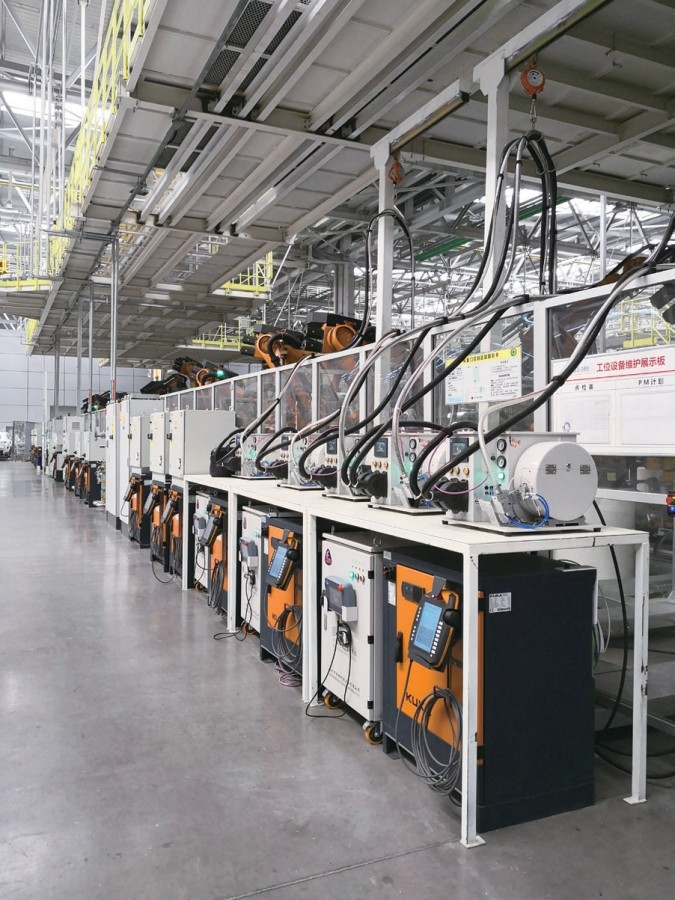
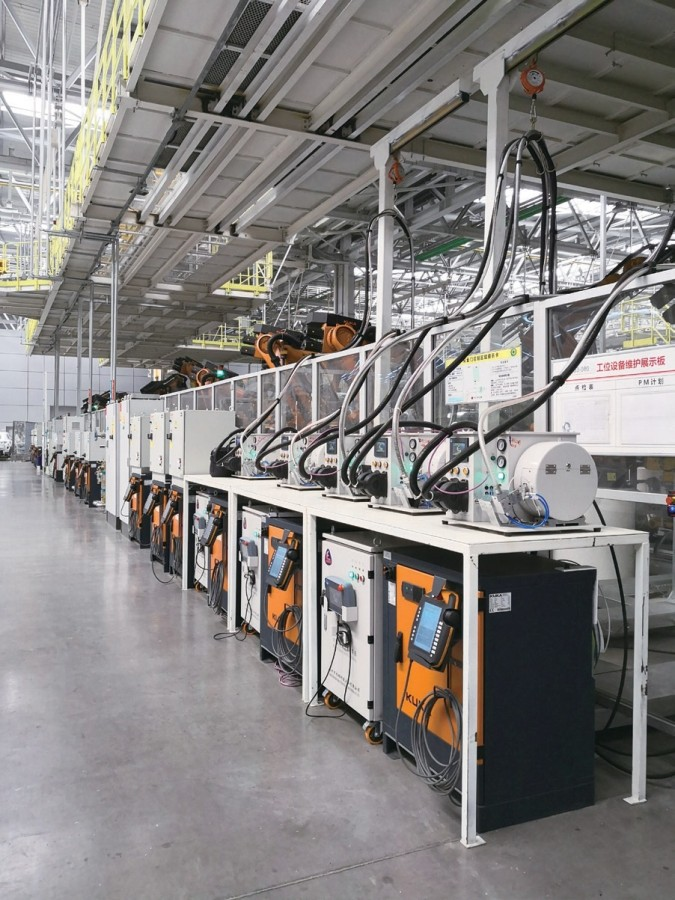
焊装线上的设备长廊。一辆白车身要经过几十个这样的工位。
一辆白车身从焊装车间出来,线上没人会去数上面有多少个螺柱。
它们太小了。直径几毫米到十几毫米,焊在车门内板、地板、轮罩上,用来固定线束卡扣、内饰件、管路支架。装完之后大部分被饰板盖住,车主一辈子不会看见。
但总装线上的人知道这东西的分量。一个螺柱虚焊,卡扣就拧不上,工位停在那里等返修。焊装车间的节拍是按秒算的,一个工位卡住,后面全堵。
螺柱焊就是这么个工序:看着最简单,实际上最不能出错。它单面焊接,背面不留痕,不用预先打孔——优点全在“轻”,风险也全在“轻”。参数飘一点,外观上看不出来,拉拔力已经不够了。
深圳有家公司,从 2003 年开始只做这件事。
一、企业这一层
鸿栢的客户名单,是一份能当履历用的名单:一汽大众、上汽大众、北京奔驰、东风日产、广汽丰田,后来是比亚迪、零跑、蔚来、小鹏、理想。这份名单横跨了合资时代和新势力时代,中间隔了将近二十年。
汽车行业有个外人不太知道的规矩:焊装设备不是买回来就能用的。一款车型定点之后,设备要走样件试制、小批量、量产爬坡,整个验证周期通常一到两年。这期间任何一次批量故障,供应商基本就出局了——不是赔钱的问题,是下次招标你连门都进不去。
所以“进入名单”比“参数漂亮”难得多。反过来说,一旦进去了,也很难被替换。车企换一家焊接设备供应商,等于把整条产线的工艺参数、节拍、通信协议全部重做一遍。
这是它最实在的壁垒。不是专利数量,是“客户的产线不允许你犯错”。
有个数字我看了两遍:研发人员占三成,每年研发投入超过营收的 15%。
装备制造业的研发投入强度,行业里大概在 5% 上下。15% 这个数字放在这里不正常,它只能说明一件事——不敢停。焊接工艺在变,材料在变,高强钢、铝合金、热成型钢一个接一个上来,客户的要求每两年抬一档,停下就意味着下一轮招标没你的份。
资质栏也很扎实:国家高新技术企业,2021 年入选第三批专精特新“小巨人”,2017 年广东省焊装设备工程技术研究中心挂牌,2015 年拿过广东省科技进步奖。这些不直接产生订单,但它们是评审机构一层层筛出来的,做不了假。
二、产品这一层
螺柱焊这一块,上世纪九十年代国内轿车车身的螺柱焊接自动化成套设备,基本是进口品牌的天下。鸿栢把这套设备做成了国产替代,位置控制精度做到 ±0.1 毫米。车身是曲面,螺柱要垂直焊上去,偏一点,后面的装配就跟着偏。
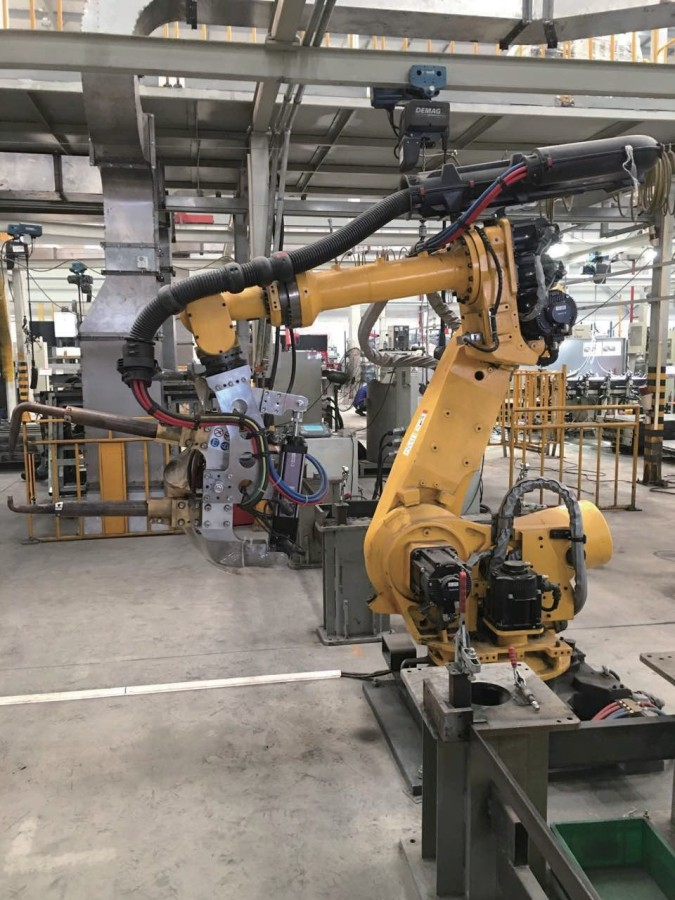
机器人在车身件上完成螺柱焊。垂直度偏一点,后面的装配就跟着偏。
点焊走的是另一条路。DSP 次高频逆变,工作频率 1 到 10 千赫兹,能量利用率 90% 以上,逆变模块效率 95% 以上。这些参数翻译成人话是:热输入低,变形小,焊得透。
为什么这件事重要?因为车身材料变了。铝合金和高强钢对热的容忍度都很低,给多了变形,给少了焊不透,中间那条窗口很窄。老式工频焊机站在那条窗口外面。
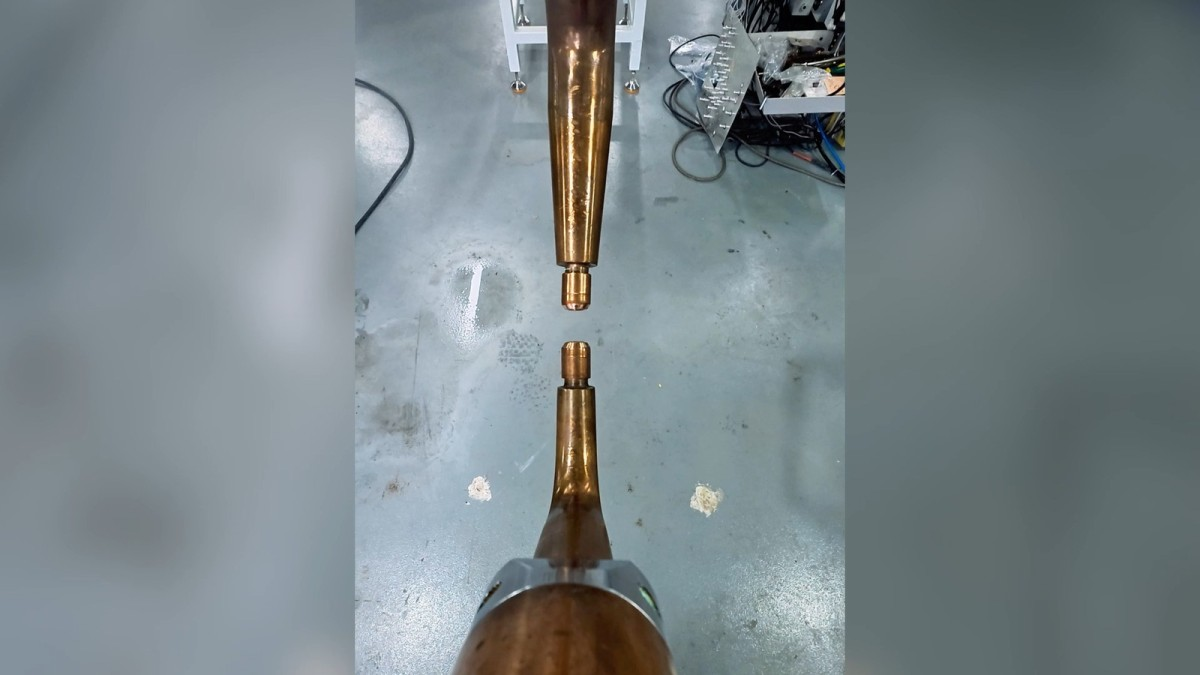
电极与板材接触的瞬间。热输入的可控窗口,比看上去窄得多。
但真正让我停下来看的是修磨机。
铝合金点焊有个行业性难题:电极帽烧损特别快。铜电极碰上铝,界面反应剧烈,几百个焊点下来电极帽就变形,焊点质量开始飘。普通修磨机对付不了,因为铝合金粘附性强,常规刀片刮不干净。
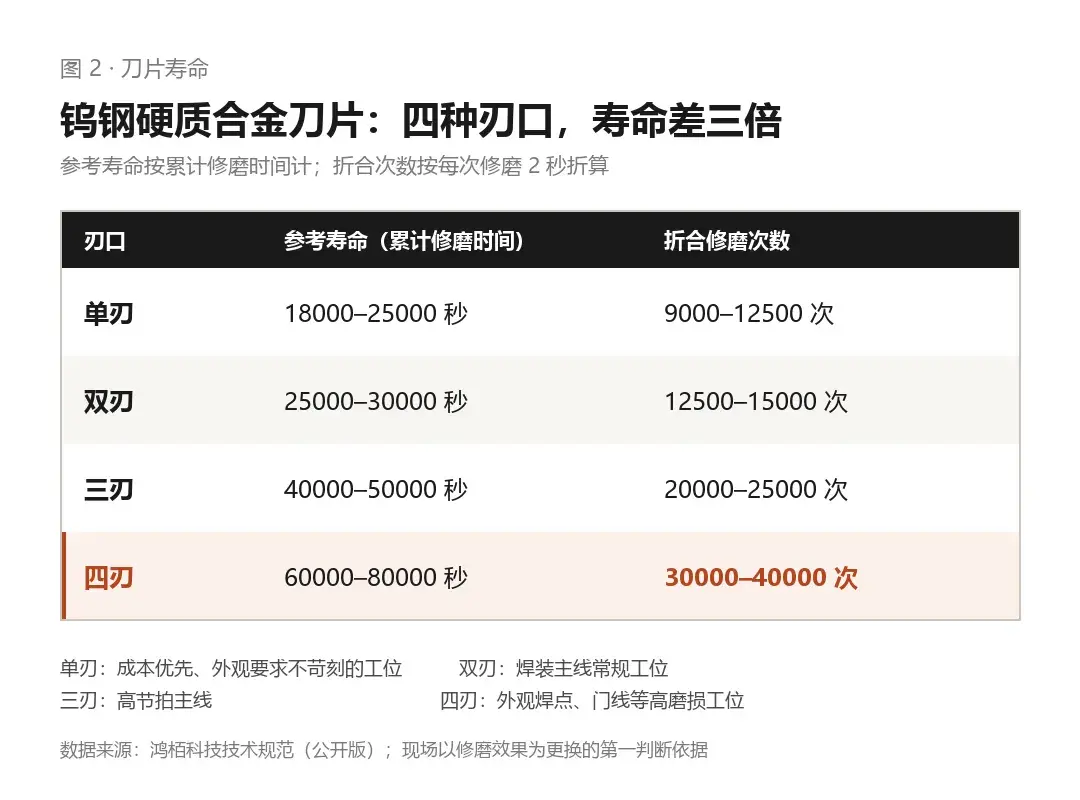
鸿栢的做法是用超高速伺服电机带四刃直角研磨片,边上配扭矩监控和废屑收集。结果是一个电极帽能研磨 350 到 420 次,刀片寿命超过 15 万次。
这不是参数竞赛,这是把一件特别小的事算到了极限。愿意在这种地方下功夫的公司,通常不会在别处偷懒。
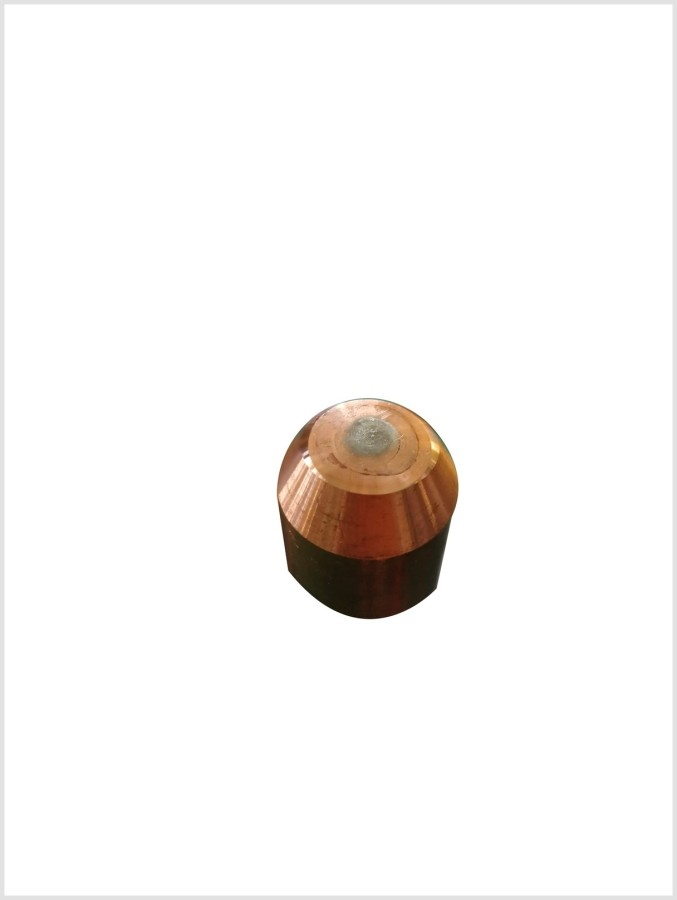
电极帽。烧到什么程度该修、修到什么程度还能用,全在这道工序里判断。
再往上,是机器人和软件。
九轴驱控一体机器人是自己做的,通信协议(HB1)也是自己写的。为什么?因为焊机和机器人如果不是同源设计,节拍永远对不齐。焊接时序、送料、电极退让,差几毫秒,焊点质量就开始波动。用别人的机器人,你只能去适配它的时序,适配不到的地方就是工艺妥协。
配套的 Weld NIC 群控软件能接 MES 和 PMC,做参数下发、事件记录、波形分析和故障诊断。设备卖出去之后,数据还在往回走。
这两件事放在一起,才是它的产品逻辑:不卖单台设备,卖的是一条能对上账的工艺链。焊机、机器人、软件、修磨,参数互相咬合。
代价是产品线看着有点杂。焊机、机器人、中空电动缸,2020 年还做起了家用电梯。外人会觉得不专注。
其实底层是同一套东西:电机、伺服、控制、逆变。无齿轮曳引电机和焊机里的逆变模块,隔行不隔理。这是能力外溢,不是多元化冲动。
最后说一句“国产替代”。
这四个字在发布会上很好说,在车间里很难做。它真实的样子大概是:某条产线上,一台机器用了十年还没坏,于是下一份采购单上,供应商那一栏换了个名字。
没人鼓掌,也没人拍照。
这就够了。
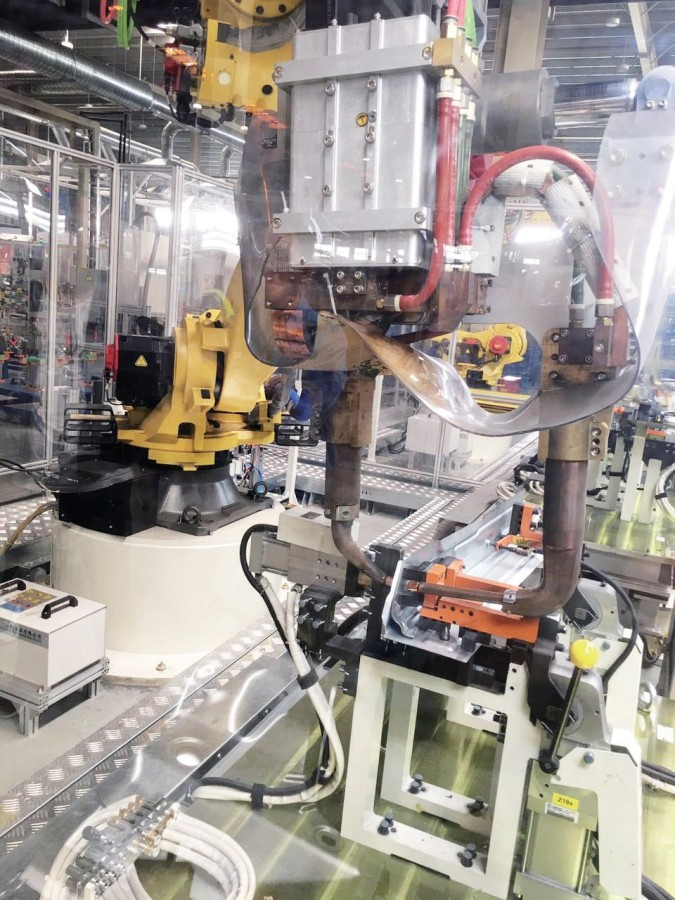
同一个工位上,多台机器人协同作业。
(文中参数、客户名单及资质信息均引自鸿栢科技公开资料与产品画册,具体项目的工艺参数应以设备手册和现场工艺文件为准。)